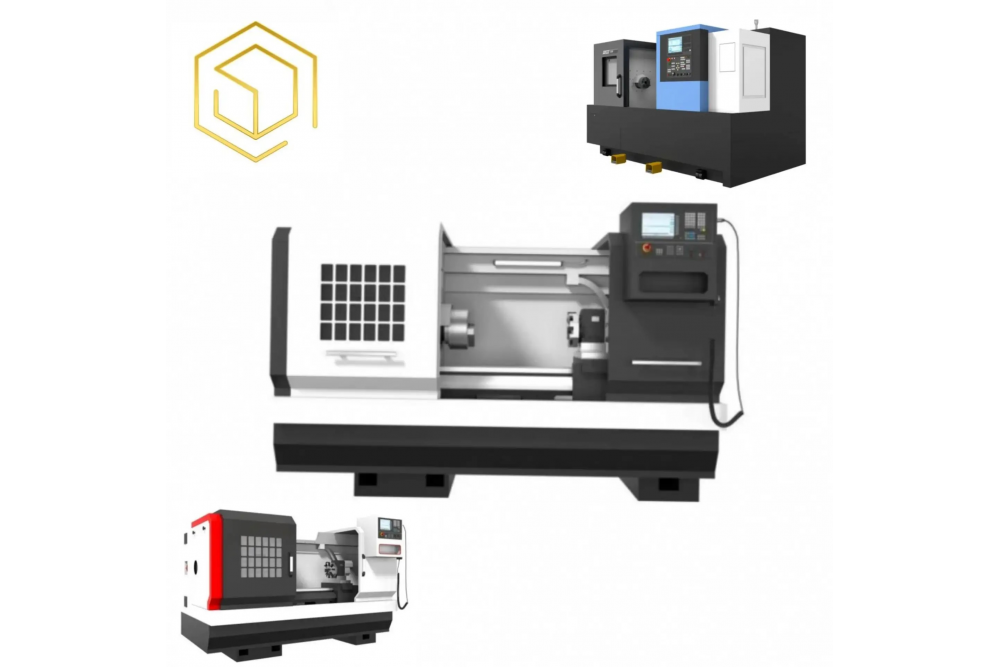
Подбор токарного станка с ЧПУ — ответственный процесс.
Чтобы не ошибиться с диаметром обработки, максимальной длиной заготовки и типом револьверной головки,
лучше опираться на чёткие критерии.
Ниже — структурированный гид по преимуществам, областям использования и алгоритму выбора токарного станка с ЧПУ.
Шаг 1. Определите сферу применения
От задач зависит всё: габариты станка, степень автоматизации, тип патрона и револьверной головки.
Планируйте с запасом на 2–3 года вперёд — это снизит риск преждевременной замены оборудования.
- Мелкосерийное производство и прототипирование (автокомпоненты, штуцеры, втулки, переходники)— компактные токарные станки с ЧПУ и базовой револьверной головкой. Подходят для быстрой переналадки, обеспечивают хорошую повторяемость и точность. Оптимально для небольших мастерских и R&D-подразделений.
- Серийное производство (валы, шпильки, оси, резьбовые детали) — станки среднего класса с противошпинделем, приводным инструментом и автоматической подачей прутка. Позволяют выполнять комплексную обработку за один установ, сокращая цикл и количество операций.
- Крупносерийное и непрерывное производство (детали для нефтегазовой отрасли, энергетики, железнодорожного транспорта) — промышленные токарные центры с ЧПУ, часто с двумя шпинделями, конвейером стружки, системой автоматической смены паллет и возможностью интеграции в производственную линию. Рассчитаны на круглосуточную работу и высокую загрузку.
Шаг 2. Выберите станок под материал и тип обработки
Токарные станки обрабатывают широкий спектр материалов, но требования к жёсткости, мощности и системе охлаждения сильно различаются.
- Углеродистые и легированные стали: требуется высокая жёсткость станины (чугун, минерал-камень), мощность шпинделя от 15–25 кВт, система подачи СОЖ под давлением, надёжная система удаления стружки. Скорость резания — 100–300 м/мин в зависимости от инструмента.
- Нержавеющие и жаропрочные сплавы: критично охлаждение и контроль температуры, чтобы избежать перегрева и наростообразования. Нужны жёсткие держатели, пластины с износостойкими покрытиями, низкие подачи и скорости. Часто применяют масляное охлаждение или MQL (минимальное количество смазки).
- Алюминий и цветные металлы: высокая скорость шпинделя, жёсткая кинематика, эффективная эвакуация стружки (чтобы избежать наволакивания). Подходят станки с приводным инструментом для фрезеровки и сверления без переустановки.
- Пластики и композиты: низкие силы резания, но важно избежать оплавления кромок. Используют острые твердосплавные резцы, высокие скорости, контроль температуры и пылеудаление.
Если вы работаете с разными материалами, выбирайте станок под основной тип нагрузки и закладывайте запас по жёсткости и мощности. Универсальность — это компромисс, который может снизить ресурс и точность при тяжёлой обработке.
Шаг 3. Выберите компоновку станка
Компоновка влияет на удобство загрузки, жёсткость и возможности обработки.
- Горизонтальные токарные станки: самая распространённая компоновка. Удобны для обработки валов, фланцев, дисков, обеспечивают хороший отвод стружки и удобный доступ к патрону. Подходят для большинства задач.
- Вертикальные токарные станки (карусельные): оптимальны для тяжёлых, крупногабаритных и дискообразных заготовок (фланцы, маховики, кольца). Высокая жёсткость, компактность по площади, удобство загрузки краном.
- Токарно-фрезерные центры: совмещают токарную и фрезерную обработку на одном станке. Оснащены приводным инструментом, осью Y и иногда противошпинделем. Позволяют делать сложные детали (валы со шпоночными пазами, кулачки, эксцентрики) без переустановки.
Типы компоновки:
Прямая станина (Flat Bed): классическая схема для обработки тяжелых, длинных валов и дисков больших диаметров. Доступная цена и простота обслуживания.
Наклонная станина (Slant Bed — под углом 30°/45°/60°): промышленный стандарт для интенсивной работы. Литая чугунная конструкция обеспечивает жесткость, идеальный сход стружки наружу и гасит вибрации при тяжелом резании.
Ориентир: 80 % типовых токарных задач закрывают горизонтальные станки. При частых работах с крупными дисками и кольцами — смотрите вертикальные. Для сложных деталей с фрезеровкой — токарно-фрезерные центры.
Шаг 4. Уровень автоматизации
- Станки с ЧПУ (базовые): один шпиндель, револьверная головка, ручное управление загрузкой. Подходят для мелкосерийного производства и переналадок. Плюсы: доступная цена, простота освоения.
- Автоматизированные комплексы: с автоподатчиком прутка, ловителем деталей, конвейером стружки. Увеличивают производительность и снижают зависимость от оператора. Идеальны для серийного выпуска мелких деталей.
- Токарные обрабатывающие центры: противошпиндель, приводной инструмент, ось Y, автоматическая смена паллет, интеграция с роботом. Позволяют полностью обрабатывать деталь за один цикл, включая фрезеровку, сверление, нарезание резьбы. Для высокопроизводительных и сложных задач.
Практический ориентир: если вы только начинаете или делаете прототипы — подойдёт базовый станок с ЧПУ. При регулярных партиях — автоматизируйте подачу и удаление деталей. Для максимальной производительности и сложных деталей — берите обрабатывающий центр.
Шаг 5. Количество осей и функциональные возможности
- 2‑осевые (X, Z): классическая токарная обработка (точение, подрезка, нарезание резьбы, растачивание). Покрывают большинство типовых задач.
- 3‑осевые (+ приводной инструмент): позволяют фрезеровать лыски, шпоночные пазы, сверлить отверстия без переустановки детали. Значительно расширяют функционал.
- 4–5‑осевые (с противошпинделем, осью Y, иногда C и B): комплексная обработка обеих сторон детали, эксцентриковые поверхности, сложные профили. Для ответственных и сложных изделий.
Совет: если 90 % задач — простые валы и втулки — хватит 2‑осевого станка. При наличии фрезеровки и отверстий — берите приводной инструмент. Для деталей с обработкой с двух сторон — противошпиндель.
Шаг 6. Размер станка и габариты обработки
- Диаметр над станиной: должен быть с запасом 20–30 % от максимального диаметра заготовки. Это обеспечит удобство загрузки и безопасность.
- Максимальная длина обработки: учитывайте не только длину детали, но и вылет патрона, длину инструмента и возможные люнеты.
- Рабочая зона: оцените доступ к патрону, зону обслуживания и проходы. Станок не должен мешать смежным операциям.
Как подобрать размер: измерьте максимальные габариты ваших заготовок, добавьте 20 % запаса по диаметру и длине — это минимальный размер рабочей зоны. Учитывайте место в цехе: проходы, зоны складирования, обслуживание.
Шаг 7. Ключевые технические характеристики
-
Мощность главного шпинделя:
- до 11–15 кВт — лёгкие и средние задачи, цветные металлы, пластики;
- 15–22 кВт — универсальные задачи, углеродистые и низколегированные стали;
- свыше 22–30 кВт — тяжёлые режимы, жаропрочные и нержавеющие стали, крупногабаритные заготовки.
Берите с запасом 20–30 % — это продлит ресурс и снизит риск перегрузок.
-
Скорость вращения шпинделя:
- 4 000–6 000 об/мин — алюминий, цветные металлы;
- 2 000–4 000 об/мин — углеродистые стали;
- 1 000–2 500 об/мин — жаропрочные и нержавеющие сплавы.
-
Жёсткость конструкции: предпочтительны цельнолитые чугунные станины, наклонные направляющие, массивные узлы. Меньше вибраций → чище поверхность → выше точность.
-
Точность позиционирования:
- 0.005–0.008 мм — для общемашиностроительных задач;
- ±0,01 мм и выше — для инструментального производства, прецизионных деталей;
- повторяемость важна не меньше точности — она определяет стабильность серийного выпуска.
-
Револьверная головка: количество позиций (8–12 — стандарт, 16–24 — для совмещения токарных и фрезерных операций (сверление вне оси, фрезерование пазов за один установ) выбирают револьверные головки с приводным инструментом (типа VDI или BMT), крутящий момент и время смены позиции.
Шаг 8. Полезные опции
- Система подачи СОЖ: под давлением или через инструмент — улучшает эвакуацию стружки, снижает температуру резания и увеличивает стойкость инструмента. Особенно важно для сталей и жаропрочных сплавов.
- Конвейер стружки: экономит время на уборку, снижает риск повреждения направляющих и повышает безопасность.
- Автоматическая подача прутка: для серийного производства мелких деталей — кратно повышает производительность.
- Ловитель деталей: предотвращает падение и повреждение готовых изделий.
- Противошпиндель: позволяет обрабатывать деталь с двух сторон без переустановки — сокращает цикл и повышает точность взаимного расположения поверхностей.
- Датчик инструмента и щуп для детали: автоматизируют привязку, снижают брак и ускоряют переналадку.
- Система мониторинга и диагностики: собирает данные о нагрузке, вибрациях и износе — помогает планировать ТО и избегать простоев.
Инвестируйте в опции, которые решают ваши конкретные проблемы и окупаются за счёт экономии времени, материалов или продления срока службы станка.
Шаг 9. Рассчитайте бюджет
- Для малого бизнеса и прототипирования: базовый токарный станок с ЧПУ, револьверной головкой и минимальным набором опций. Достаточно для освоения технологии, отработки программ и выпуска небольших партий.
- Для серийного производства: станок с автоподачей, конвейером стружки, приводным инструментом. Рост производительности и снижение доли ручного труда обеспечивают быструю окупаемость.
- Для крупного цеха и непрерывного производства: токарный обрабатывающий центр с противошпинделем, осью Y, интеграцией в линию и системой мониторинга. Максимальная автоматизация и производительность.
Чек‑лист расчёта бюджета:
- Определите задачи (точение, фрезеровка, нарезание резьбы).
- Оцените объём работ (сколько деталей в смену).
- Просчитайте окупаемость (сколько заказов нужно выполнить).
- Заложите запас на обслуживание (расходники, инструмент, ТО).
- Учтите дополнительные расходы (доставка, монтаж, обучение, пусконаладка).
- Сравните 3–4 модели по соотношению цена/функционал.
Золотое правило: станок должен покрывать текущие потребности на 100 %, оставлять запас мощности и жёсткости на 20–30 % для роста и не содержать избыточных функций.
Шаг 10. Убедитесь в надёжности сервиса и поддержки
Наличие сервисных центров в регионе, доступность запчастей и расходников, условия гарантии и послегарантийного обслуживания — критически важны для минимизации простоев.
Чек‑лист проверки сервиса:
- Изучите раздел «Сервис» на сайте производителя.
- Позвоните в 2–3 сервисных центра, оцените оперативность ответов.
- Уточните условия гарантии у продавца.
- Проверьте доступность расходников и инструмента в онлайн‑магазинах.
- Обсудите пакет послегарантийного обслуживания.
- Прочитайте отзывы владельцев о работе сервиса.
Выбирайте поставщика, который предлагает полный цикл сопровождения — от поставки и настройки до ремонта и модернизации. Так вы минимизируете риски простоев.
Краткий чек‑лист выбора токарного станка с ЧПУ
- Определите задачи (прототипы, мелкосерийное, серийное, непрерывное).
- Уточните материалы (сталь, нержавейка, алюминий, пластики).
- Выберите компоновку (горизонтальный, вертикальный, токарно‑фрезерный).
- Решите вопрос автоматизации (базовый ЧПУ, автоподача, обрабатывающий центр).
- Подберите количество осей и функционал (2‑осевой, приводной инструмент, противошпиндель).
- Соотнесите размер станка с габаритами заготовок и площадью цеха.
- Сверьтесь с ключевыми характеристиками (мощность, скорость, жёсткость, точность).
- Оцените дополнительные опции под свои нужды.
- Рассчитайте бюджет с учётом окупаемости.
- Убедитесь в доступности сервиса в вашем регионе.
Наши специалисты готовы помочь с расчётом производительности, подбором инструмента и составлением техзадания. Оставьте заявку или позвоните нам — подберём оптимальную конфигурацию под ваши задачи.
Теги: #токарный_станок_с_ЧПУ, #подбор_станка, #токарная_обработка, #промышленное_оборудование, #автоматизация_производства, #характеристики_станков, #оборудование_для_цеха, #бюджет_на_станок, #сервис_станков, #производственные_технологии